TRY · MATERIALIZE · HEADWAY
SAND-MOLD 3D PRINTER
砂で鋳造の常識を変える。

TMH SAND

図面から造型・鋳造・検査まで、最短7日間
木型不要だから、複雑形状も薄肉も、思うままに。
砂型3Dプリンターとは

Sand Mold
3D Printing

砂型3Dプリンターは、3D CADデータをもとに、専用の砂を一層ずつ積み重ねて鋳型(砂型)を直接造形する技術です。木型を介さずにデータから鋳型が生まれるため、試作から中型量産の準備まで、鋳造のものづくりの進め方を根本から変えます。

STRENGTH

Strengths

砂型3Dプリンターの強み
01
LEAD TIME

欲しい鋳物を最短7日でスピード作成

工期短縮

木型工程を丸ごと省略し、図面から造型・鋳造・検査まで最短7日間
設計変更しても、木型の作り直しなしで次の試作に進めます。

※1 形状・数量・工程条件により変動します。
※2 一般的な木型作成日数(2〜3週間)との比較です。

試作リードタイム 2–3週間※2 従来工法(木型あり) TMHサンド工法 最短 7日間※1

※木型作成2〜3週間を含む従来フローとの模式比較です。

試作コスト 木型代 材料費 産廃処理費 従来工法(木型あり) 材料費 産廃処理費 TMHサンド工法 木型代 0

※費用構成の模式図です。実際の比率は形状・数量により異なります。

コスト削減

木型代が不要。使用済み砂もリユースでき、
材料費と産業廃棄物処理費を同時に抑えられます。

02
DESIGN FREEDOM

制約のない、自由な設計

薄肉対応

乾いた状態で砂を積層するため、崩れずに薄い形状を再現できます。
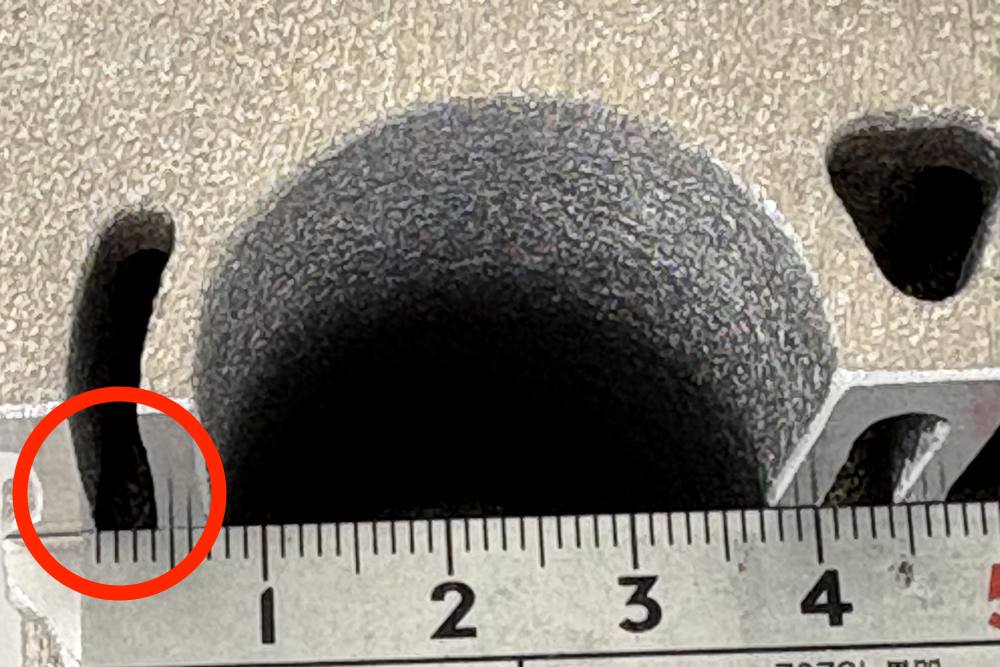
薄肉約2mm※3の造形も可能です。

※3 造形条件・形状により異なります。
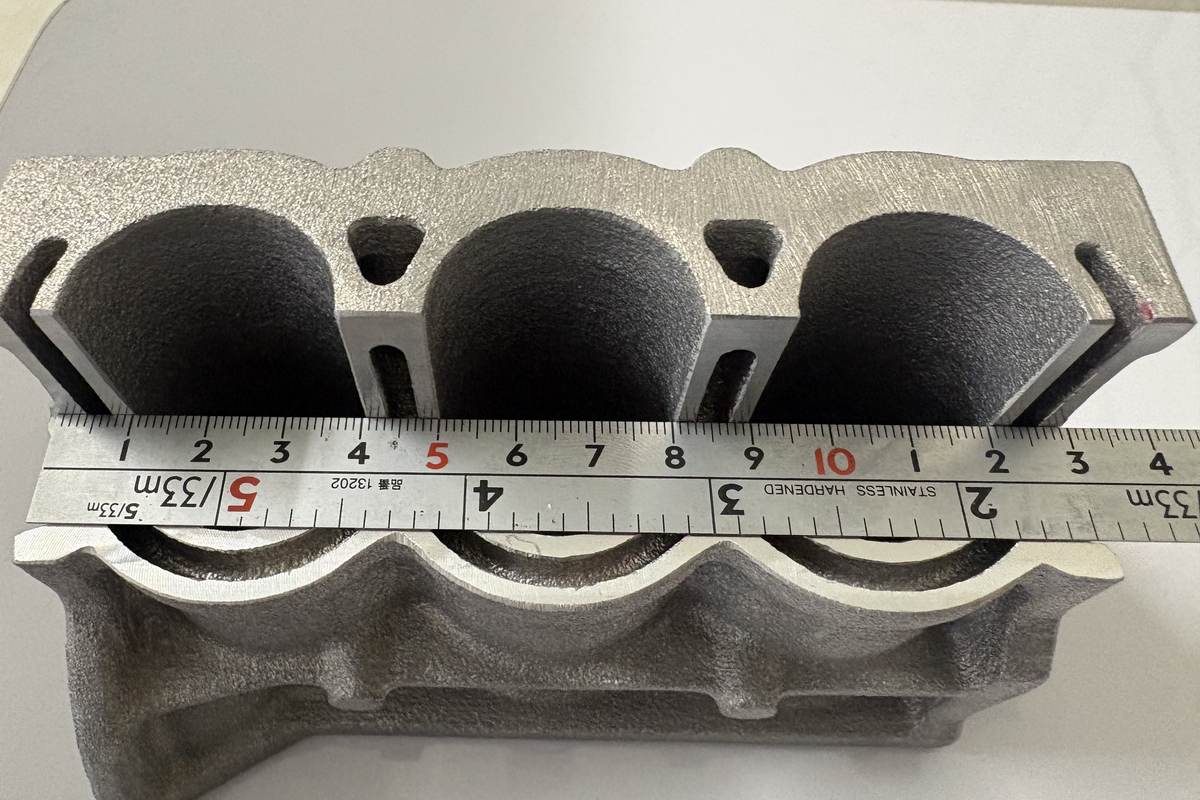
アルミ鋳物を上から見たところ。3つの円筒状の空洞が並び、それらを仕切る壁が薄く造形されている。金属スケールを当てて寸法を示している。
ジャケット部を拡大したところ。円筒状の空洞の脇に細い鋳抜き部があり、下に当てた金属スケールで寸法が示されている。
ジャケット部の拡大中子厚み3mm、細い鋳抜き部も再現
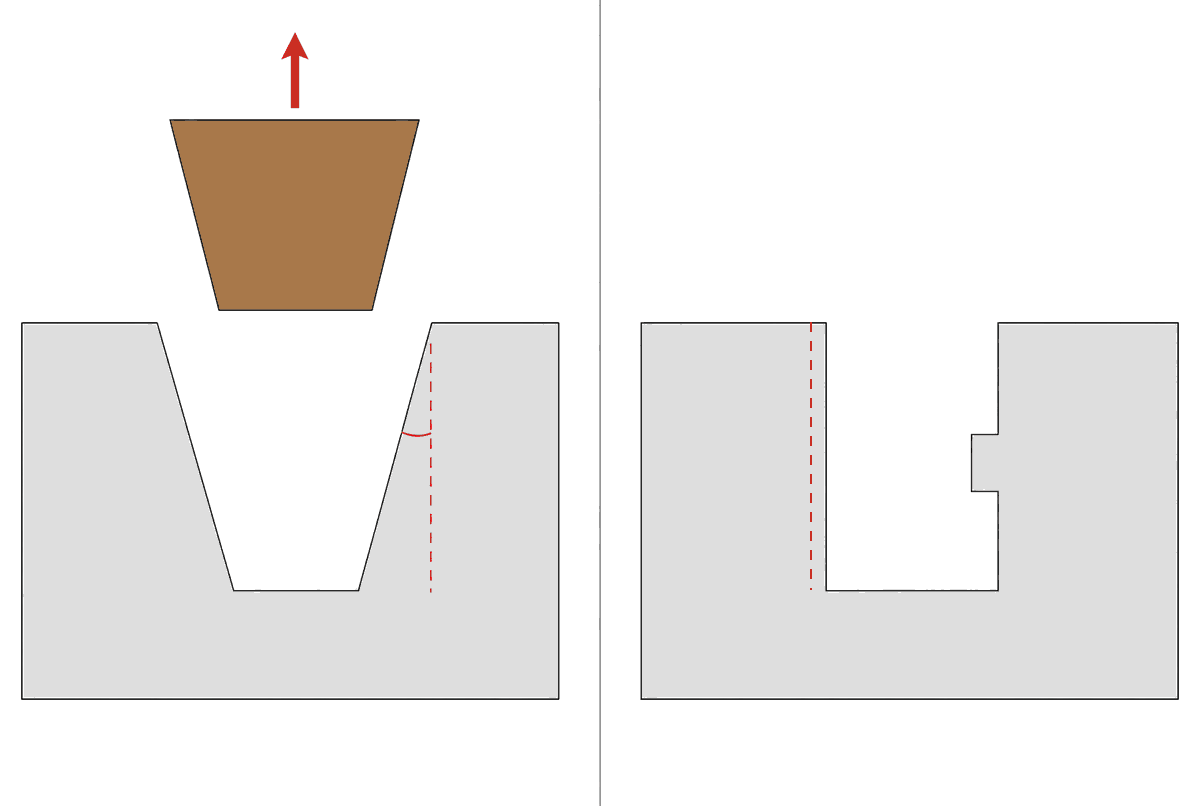
抜け勾配の比較断面図。左は木型鋳造で、型を上に抜くために空洞の壁が外側へ斜めに開いており、同じ台形の木型が引き抜かれている。右は砂型3Dプリンターで、同じ深さの空洞の壁が垂直に立ち、横向きの切り欠き(アンダーカット)も設けられている。
木型鋳造壁を斜めにしないと型が抜けない 砂型3Dプリンター型を抜かないので壁を垂直にしたり、
凹凸に対応できる
抜け勾配フリー

木型は抜き取りのために勾配(テーパー)※4をつける必要がありますが、砂型3Dプリンターは型を壊さず一体で造形するため、垂直な壁面やアンダーカット形状も自在に再現できます。細い径約φ4mmの鋳抜き穴にも対応可能です。

※4 木型では一般的に1〜3°程度の抜き勾配が必要とされます。

制作の流れ

Process

ご相談から、完成まで
STEP 01
デザイン
3D CADデータ・図面をご準備(お手持ちのデータでも、新規設計のご相談でも対応)
STEP 02
データ化
鋳型としての方案設計・造形用データへの変換
STEP 03
砂型3Dプリント
TMHサンドを一層ずつ積層し、鋳型を直接造形
STEP 04
鋳造
完成した鋳型に金属を流し込み
STEP 05
仕上げ
鋳バリ取り・表面処理
STEP 06
完成・検査
検査後、納品
完成まで最短7日
TECHNOLOGY

Technology

技術で見る砂型の特徴
1.

造形:最先端3Dプリンター

  • 乾いた状態で砂を積層するため、リコーター(砂を敷きならす装置)の動きが安定
  • 複雑で繊細な形状も、崩れずに造形できます
  • 鋳込む金属に合わせて、使う砂を選び分けられます
1砂を平らに敷く
2必要な所だけ固める
3造形台を一段下げて繰り返す
4余った砂を取り除く
2.

独自開発の砂:TMHサンド

  • 造形に使うのは、独自に開発した専用の砂です。
  • 細い穴や入り組んだ形の中に残った砂も、きれいに取り除けます
  • 使い終わった砂は回収して、繰り返し使えます
国内特許取得
6
3次元積層造型用
独自材料
これまでにない清掃性とリユース性を両立
3.

経済性:リユースという仕組み

  • 使い終わった砂を回収し、新しい砂を混ぜることで性能が戻ります
  • 廃棄砂が減ることで、産業廃棄物処理費用も材料費も抑えられます

※TMHサンドは吸湿による経時劣化があるため、造型室内の温湿度管理(温度25〜30℃、湿度45%以下)が必要です。

使い終わった砂を回収
新しい砂とブレンド
性能回復
4.

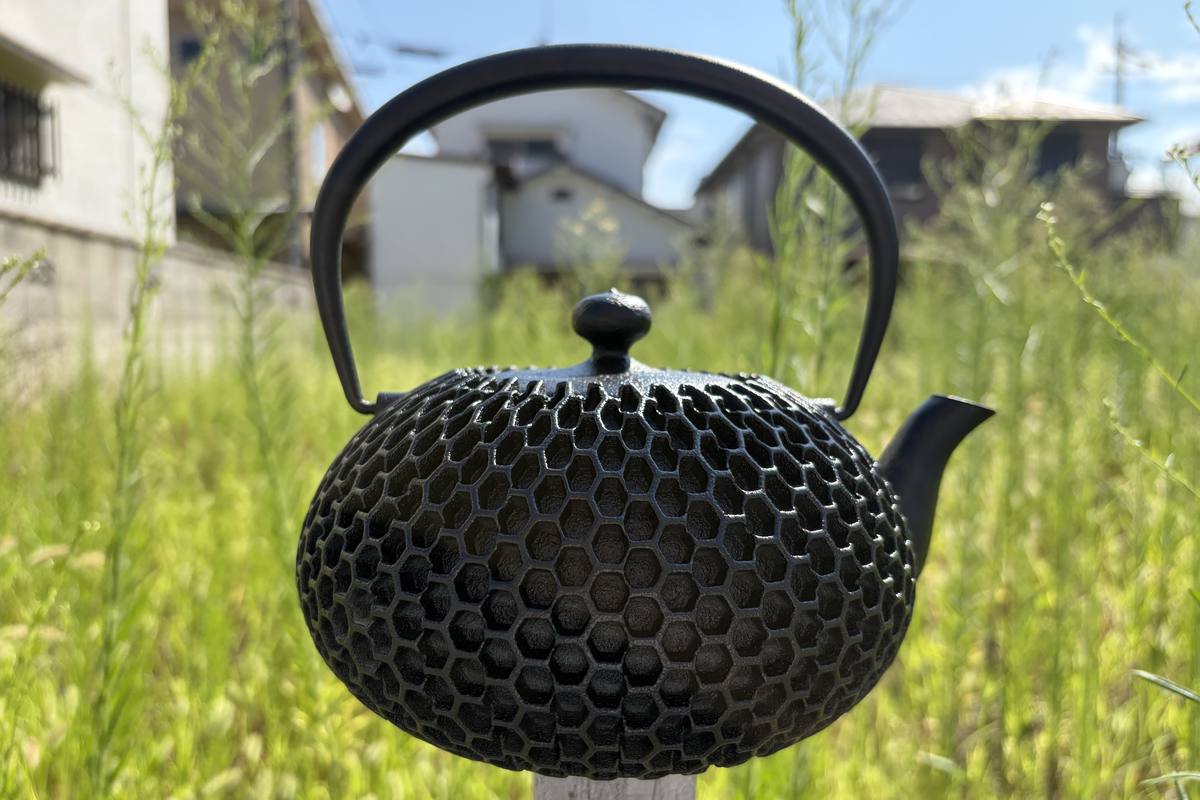
精度:樹脂成型品を金属で再現

  • 樹脂の3Dプリンターでしか作れなかった複雑な形状を、そのまま金属の鋳物として再現できます。
  • データどおりの形を高い精度で出せるため、試作品の見た目や質感をそのまま確認できます。
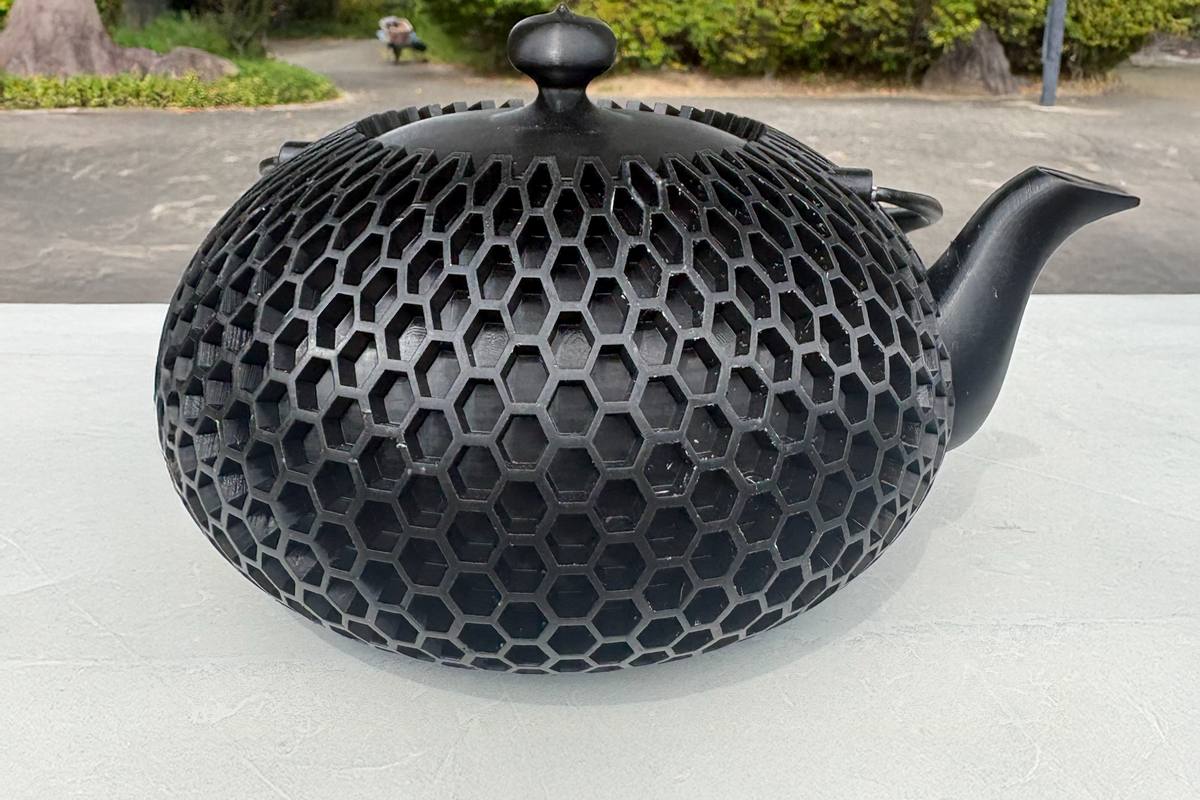
六角形の格子が全面に並んだ黒い成形品。格子の一つひとつが均一な太さで造形されている。
樹脂の成形品
同じ六角格子の形状を金属で鋳造した黒い鉄瓶。取っ手と注ぎ口が付き、格子の輪郭が細部まで再現されている。
金属で再現した鉄瓶
COMPARISON

Comparison

木型鋳造・金属3Dプリンターとの比較
横スクロールで全体を見られます
木型鋳造(従来工法)
TMH SAND
砂型3Dプリンター
金属3Dプリンター
リードタイム
木型作成に2〜3週間
データから最短7日間
小物は短納期、大物は不向き
設計自由度
抜き勾配・型割の制約あり
複雑形状・薄肉2mm・細径φ4mmも自在
高いが積層方向やサポート材の制約あり
材質
鋳造合金を幅広く選択可
鋳造合金を幅広く選択可(実際の鋳物)
対応金属粉末に限定され割高
対応サイズ
大物にも対応
1800mm×1000mm×700mm(H)まで対応
装置制約でサイズ・コストが不利
コスト構造
量産向き(型代を数量で回収)
試作・小ロットに強い(型代不要)
小物・少量向き、材料費が高い
材料レベルの違い

砂型3Dプリンターの精度を支えているのは材料の違いでもあります。天然珪砂は石英質のため溶湯の熱で膨張し、鋳型割れや寸法違いが起きやすい一方、人工砂(TMHサンド)は低膨張質で球体の粒形のため、注湯時の変形が起きにくく、低添加バインダーでも高強度を実現します。

天然珪砂
石英質で熱膨張
鋳型割れ・寸法違いが起きやすい
人工砂(TMHサンド)
低膨張質・球体の粒形
注湯時の変形が起きにくく高強度
沿革

History

共同開発の歴史
横スクロールで全体を見られます
2014
フラン砂型3DP造型技術開発に着手
2021
株式会社トウチュウと株式会社清田鋳機でフラン砂型3DP開発支援事業を発足(第1工法共同特許取得)。国内自動車メーカー等のエンジン開発製造に活用
2025
第3世代工法共同特許取得。光洋精機(株)(宮城県大河原町)と業務提携し、製造キャパシティを拡大
2016
ダイハツ工業(株)の依頼により第1世代工法の共同開発に参画
2022
株式会社トウチュウと株式会社清田鋳機の技術提携により第2世代工法共同特許取得
2026
第4世代工法共同特許出願
.
TRY
努める・試す
.
MATERIALIZE
具現化する
.
HEADWAY
進歩・前進

ものづくり産業が「前進する」ことを願い、"To Making Headway" の頭文字からTMHと名付けられました。

お問い合わせ

Contact

鋳型1つの注文からでも、まずはご相談を。

試作・造型のご相談は、鋳型1つの注文からでも受け付けています。
図面をお持ちでしたら、まずはお気軽にお問い合わせください。

お問い合わせフォームへ
担当:株式会社トウチュウ 営業開発部(藤野)